インサートナットメーカーが見つかるメディア|NUT MAGAZINE
インサートナットメーカーが見つかるメディア|NUT MAGAZINE » インサートナットの基礎知識 » ブラインドナットとインサートナットの違い!用途と母材別の選び方

ブラインドナットとインサートナットの違い!用途と母材別の選び方

目次

板金や樹脂など、直接めねじを切るのが難しい薄い母材や強度の低い母材には、特殊なナットを取り付ける必要があります。その代表格が「ブラインドナット」と「インサートナット」です。混同されやすいこれら2つのナットについて、用途や対象となる母材、固定メカニズムの違いを詳しく紐解きます。

ブラインドナットとインサートナットの決定的な違い

薄板や樹脂へめねじを追加する際、どちらの部品を選ぶべきか迷うことはないでしょうか。両者の最大の違いは、対象となる母材と固定メカニズムにあります。

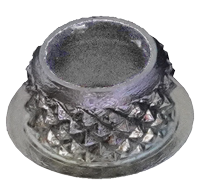
ブラインドナットは、主に金属の薄板(板金)やパイプに対し、専用工具でかしめて固定するリベット形状のナットです。一方、インサートナットは主に樹脂に対し、熱溶融やローレット(凹凸)の食い込みによって埋め込んで固定するブッシュ形状のナットです。

ブラインドナットの特徴・用途と固定方法

ブラインドナットは、箱型の筐体や筒状のパイプなど、裏側に手が届かない片側からしか作業できない盲環境でめねじを設けるのに適しています。

取り付けにはナッターと呼ばれる専用工具を使用します。下穴に挿入してかしめる(圧縮変形させる)ことで裏側が膨らみ、母材を挟み込んで固定される仕組みです。溶接作業が不要になるため、熱による歪みや塗装焼けを防げるという大きなメリットをもたらします。

インサートナットの特徴・用途と固定方法

樹脂部品の組み立てにおいて、インサートナットは欠かせない要素です。具体的な役割と固定方法を確認します。

樹脂のねじ山破損(ねじバカ)を防ぐ役割

プラスチックなどの強度が低い材料に直接めねじを切ると、着脱を繰り返すうちにねじ山が潰れる「ねじバカ」が起きやすくなります。インサートナットは、金属製のめねじを樹脂に埋め込むことで接触面を広げて力を分散させ、強固なめねじ部を確保する役割を担います。

主な固定方法(成形時インサートと後圧入)

インサートナットの固定方法には、樹脂の成形時に金型にセットして一体化させる成形時インサートと、成形後に穴へ挿入する熱圧入や冷間圧入(アウトサート)があります。

特に熱圧入は、加熱したインサートで周囲の樹脂を溶かしながら押し込むため、冷間圧入よりも高い保持力が得られます。用途や製造プロセスに応じた固定方式を選択することが重要です。

母材の材質と作業環境から適切なナットを選ぼう

ブラインドナットとインサートナットは、どちらもめねじを補強する部品ですが、用途が異なります。片側からしか作業できない金属の薄板やパイプにはブラインドナットと専用工具(ナッター)を使用し、ねじ山が崩れやすい樹脂部品にはインサートナットを熱圧入等で埋め込むのが基本です。設計や組み立ての際は、母材の材質と作業環境を見極め、適切なナットを選定してください。
既存品では解決できない
設計・強度・納期課題に
インサートナットメーカー3選
試作では入るのに量産で割れる、強度が足りない、サイクルが安定せず納期が崩れる……。 既存のインサートナットや現行メーカーでは解決しにくい設計・強度・納期の課題は、ナットそのものではなく、工程や構造、再現性に原因があることが少なくありません。そこでこうした根本課題を技術面から解決できるインサートナットメーカー3社を、役割ごとに整理して紹介します。
設計で不良を防ぎ量産条件を
数値化して立上げを短縮したい
生産技術・製造技術部門向け
マイクロファスナー
キャッチサート
引用元:マイクロファスナー公式HP
(https://micro-f.co.jp/product01_07.html)
特徴
  • 設計~量産立上げまで一貫対応し、柱形状・下穴・ナットのかかり方を最適化。指定樹脂で試作して強度(引抜・回転)と外観を事前確認し、温度・時間・押込・下穴を数値化して量産へ展開。手戻りを抑え、立上げを短縮。
  • 圧入装置と治具を自社設計し、温度・時間・押込速度を管理。属人差・外観ムラ・緩みを抑え、同じ入り方を再現しやすくする。国内企画×海外供給(日本責任)体制で、確定条件を複数工場に横展開しやすく、継続供給も可。

公式HPで設計〜量産
体制を確認する

電話で問い合わせる

構造が難しい部位の強度を
試験で確かめたい
機構設計・樹脂設計・CAE部門向け
東海金属工業
東海金属工業
引用元:東海金属工業公式HP
(https://www.tokai-mmc.co.jp/insert/insertnut.html)
特徴
  • 構造課題に合わせて適した型式(高保持/薄肉対応/PC向け など)を選定できる。これにより、抜け・回り・割れのリスクを設計段階から抑えやすくなる。
  • 引抜・回転トルクの社内試験に対応しており、必要強度と条件(例:下穴・板厚・圧入条件)を量産前に決められる。その結果、立上げ直前の手戻りを減らし、設計確度を高めやすくなる。

公式HPで強度試験を
確認する

電話で問い合わせる

型番を早く決め、切替作業を
減らして生産を安定させたい
購買・調達部門向け
タンゲ製作所
タンゲ製作所
引用元:タンゲ製作所公式HP
(https://www.tange-ss.jp/detail.html)
特徴
  • PFはM1.2〜M3、HGはM3〜M6をそろえ、HGはRoHS対応。用途や規制条件に合わせて型番を短時間で固定しやすく、設計変更が出ても選定が滞りにくくなる。
  • PFはプレス工程内でギザ加工・穴開け・タップまで完結。段取りが減り、1サイクル時間が安定し、台数を積み上げやすくなる。その結果、納期計画の確度が上がり、発注側と生産側のスケジュールを合わせやすくなる。

公式HPで型番詳細を
確認する

電話で問い合わせる